Guia prático e didático sobre os 4 pilares fundamentais da usinagem mecânica: Material, Sistema de Corte, Processo e Metrologia para estudantes e novatos.
Sumário do Tratado (24 tópicos fundamentais) Expandir Recolher
Introdução: A Usinagem Descomplicada
Entrar pela primeira vez em uma oficina mecânica ou no setor de usinagem de uma indústria moderna costuma causar um misto de fascínio e intimidação. São dezenas de botões no comando numérico, ferramentas girando a milhares de rotações por minuto, jatos de fluido de corte, códigos alfanuméricos na tela e uma precisão que divide um único milímetro em centenas de partes.
Para quem está iniciando no SENAI, na ETEC, na faculdade de engenharia ou dando os primeiros passos como operador, a sensação comum é de que dominar esse universo exige memorizar milhares de regras desconexas.
A boa notícia é que a manufatura mecânica não é uma coleção de truques isolados nem um mistério acessível apenas a veteranos de décadas de bancada. Toda a ciência da usinagem repousa sobre uma lógica sequencial, previsível e rigorosa. Quando você compreende a espinha dorsal desse ecossistema, o que antes parecia um quebra-cabeça confuso transforma-se em um fluxo mental claro e intuitivo.
Esse método de raciocínio é estruturado nos 4 Pilares da Usinagem. Dominá-los é o divisor de águas entre o profissional que atua por tentativa e erro — quebrando ferramentas caras e gerando refugo — e o especialista que planeja, executa e garante peças perfeitas logo na primeira tentativa.
A Cadeia de Ouro: Como a Usinagem Funciona em 4 Passos
Na engenharia de fabricação, nenhuma decisão técnica existe no vácuo. Você nunca escolhe uma ferramenta sem saber que material irá cortar, assim como não define uma velocidade de rotação sem conhecer o diâmetro da fresa ou a rigidez da fixação.
A usinagem obedece a uma relação inquebrável de causa e efeito, sintetizada na Cadeia de Ouro:
$$\text{MATERIAL} \longrightarrow \text{SISTEMA DE CORTE (RECURSOS)} \longrightarrow \text{PROCESSO} \longrightarrow \text{CONTROLE E RESULTADO}$$
Para memorizar com facilidade em qualquer situação de chão de fábrica, basta responder a quatro perguntas em ordem estrita:
- O que vou cortar? (Pilar 1: O Material da Peça)
- Com o que vou cortar? (Pilar 2: O Sistema de Corte e Recursos)
- Como vou cortar? (Pilar 3: O Processo e Parâmetros)
- Como vou verificar o resultado? (Pilar 4: Controle e Metrologia)
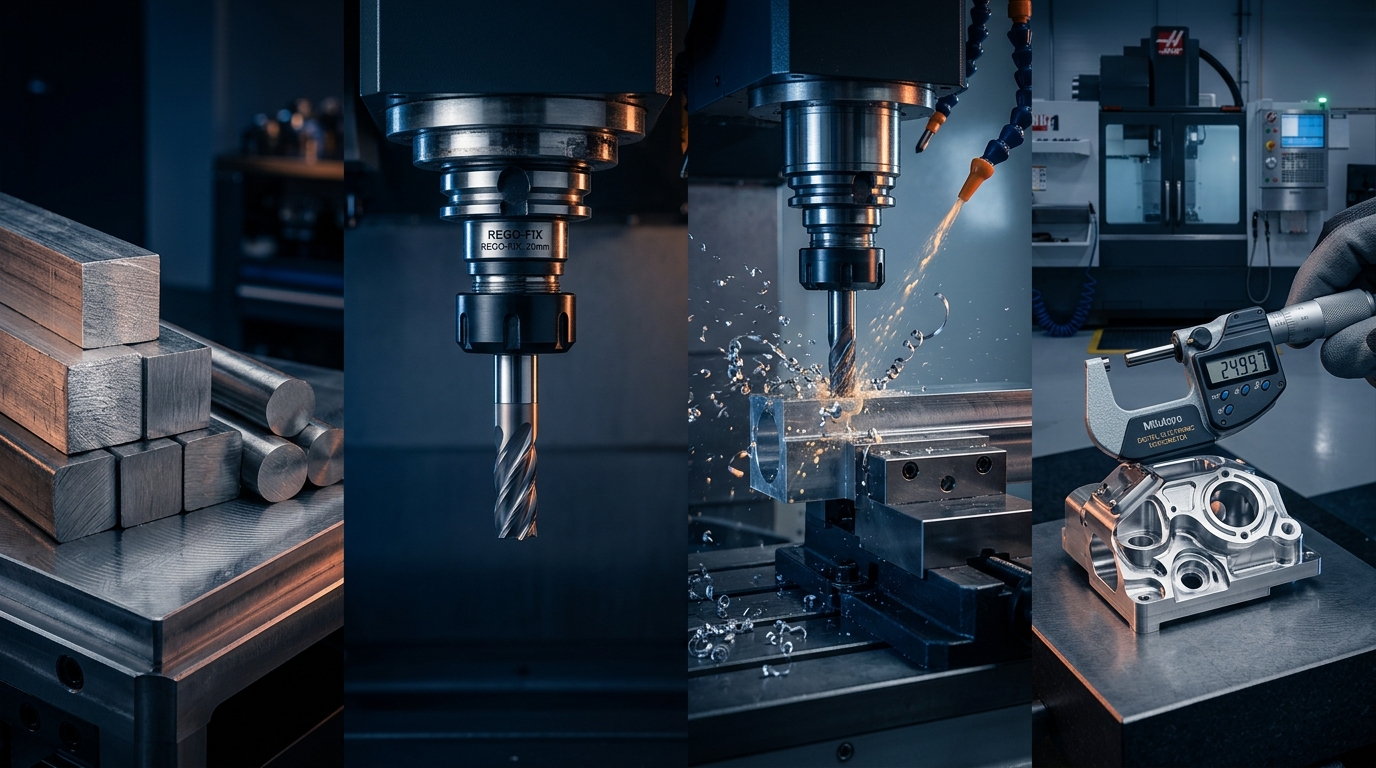
Pense em um cirurgião ou em um chefe de cozinha: ninguém seleciona a lâmina ou a intensidade do calor antes de examinar rigorosamente a matéria-prima em suas mãos. Na usinagem, o material dita as regras do jogo. A partir dele, selecionam-se os recursos; dos recursos conjugados com o material, determinam-se os parâmetros de corte; e, no fim da linha, verifica-se se o produto físico atende rigorosamente ao projeto de engenharia.
A seguir, vamos percorrer cada um desses quatro pilares fundamentais.
Pilar 1: O Material da Peça (O que vou cortar)
Todo ciclo de fabricação começa com um bloco bruto: uma barra laminada, um tarugo forjado, uma chapa cortada ou um fundido. O primeiro pilar investiga a natureza desse material, pois é ele que impõe as limitações físicas e térmicas ao corte.
Na mecânica, duas propriedades governam o comportamento de qualquer metal:
- Dureza: A resistência que a superfície do material oferece à penetração de outro corpo. Quanto mais duro o material (medido em escalas como Brinell - HB ou Rockwell C - HRC), maior a resistência mecânica exigida da ferramenta de corte.
- Usinabilidade: A facilidade relativa com que um material pode ser cortado, gerando cavacos adequados com baixo desgaste de ferramenta e boa qualidade superficial. Dois materiais com a mesma dureza podem ter usinabilidades totalmente diferentes dependendo de sua composição química e condutividade térmica.
Para que operadores e engenheiros do mundo inteiro falem a mesma língua técnica nas tabelas de ferramentas, a norma internacional ISO 513 organizou todos os materiais industriais em seis famílias universais, identificadas por letras e códigos de cores padronizados.
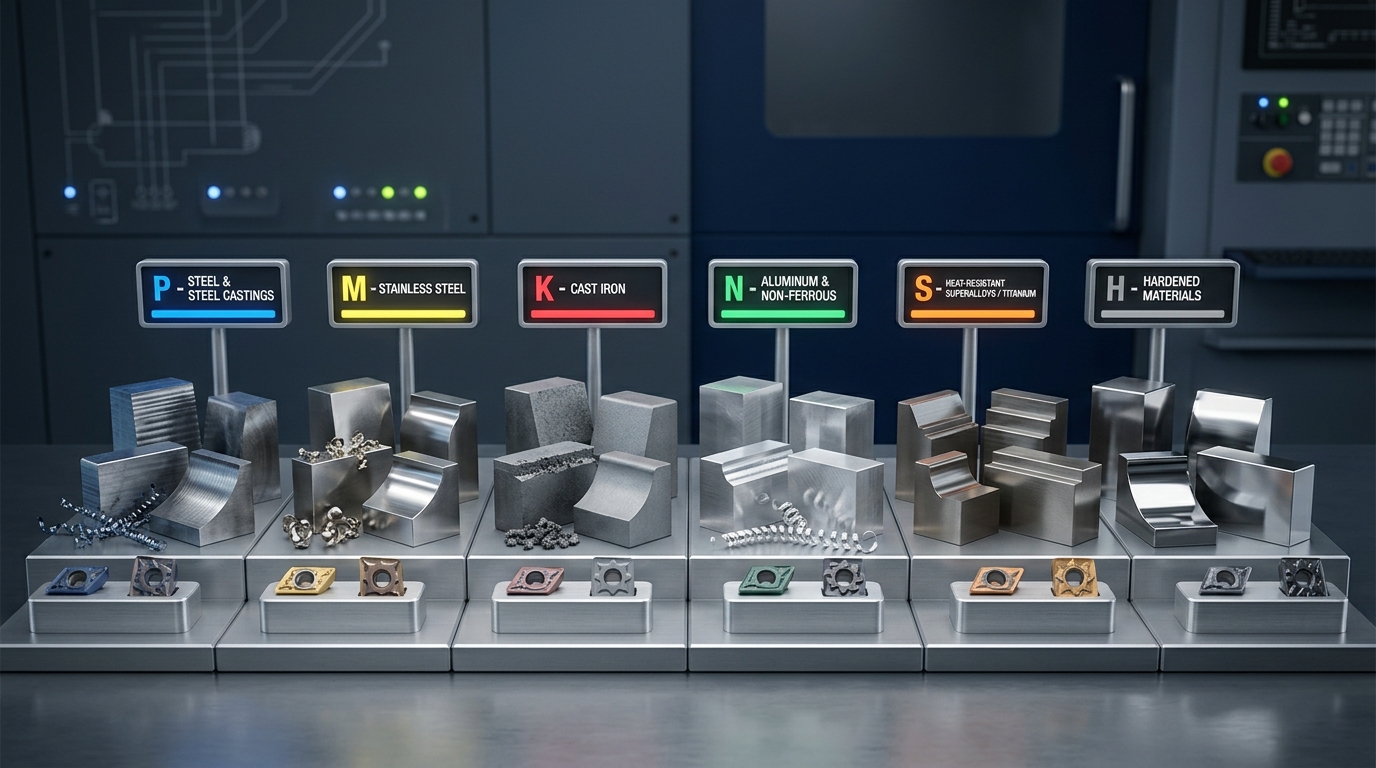
As 6 Famílias ISO 513
- Grupo P (Cor Azul) — Aços ao Carbono e Baixa Liga: É a família mais abundante na mecânica industrial (exemplos: Aço SAE 1020, SAE 1045, SAE 4140). Tende a formar cavacos contínuos que precisam de quebra-cavacos nas ferramentas para não criarem fitas longas que enrosquem no fuso.
- Grupo M (Cor Amarela) — Aços Inoxidáveis: Ligas resistentes à corrosão contendo cromo e níquel (exemplos: AISI 304, AISI 316). Apresentam o fenômeno do encruamento: o material endurece rapidamente durante a deformação plástica do corte, gerando alta temperatura e exigindo arestas sempre vivas e avanços firmes.
- Grupo K (Cor Vermelha) — Ferros Fundidos: Ligas de ferro e carbono com grafita lamelar ou nodular (exemplos: cinzento FC-250, nodular FE-500). Geram cavacos curtos e fragmentados, que lembram pó ou grânulos. São materiais abrasivos, mas não exigem quebra-cavacos elaborados.
- Grupo N (Cor Verde) — Metais Não-Ferrosos: Compreende alumínio, cobre, latão e bronze (exemplo: Alumínio 6061-T6, 7075). São metais macios de corte rápido, mas com forte afinidade química com o ligante de cobalto (Co) do metal duro. Se a ferramenta não possuir gume ultra-afiado e polido espelhado (ou coberturas especiais como DLC/diamante), o metal gruda na lâmina gerando a indesejável aresta postiça de corte.
- Grupo S (Cor Laranja) — Superligas Termorresistentes e Titânio: Materiais de altíssimo desempenho para o setor aeroespacial, biomédico e de energia (exemplos: Inconel 718, Titânio Ti-6Al-4V). Sua característica mais crítica é a baixíssima condutividade térmica: o calor do corte não é dissipado e concentra-se quase integralmente na ponta da ferramenta.
- Grupo H (Cor Cinza) — Aços Temperados: Aços submetidos a tratamento térmico que atingem durezas elevadas, tipicamente entre 45 e 65 HRC (exemplos: Aço VC131 temperado, Aço D2 tratado). Seu corte exige ferramentas cerâmicas ou de CBN (nitreto cúbico de boro), substituindo operações de retificação em processos conhecidos como torneamento duro.
Quando você sabe a qual grupo ISO o bloco pertence, você já respondeu a 50% de todas as dúvidas de planejamento.
Pilar 2: O Sistema de Corte e Recursos (Com o que vou cortar)
Definido o material, chegamos ao segundo pilar: reunir o arsenal mecânico para realizar a usinagem. O sistema de recursos é formado pelo triângulo de rigidez: a Máquina-Ferramenta, a Ferramenta de Corte e o Dispositivo de Fixação.
Se qualquer um desses três vértices for fraco, toda a operação falhará.
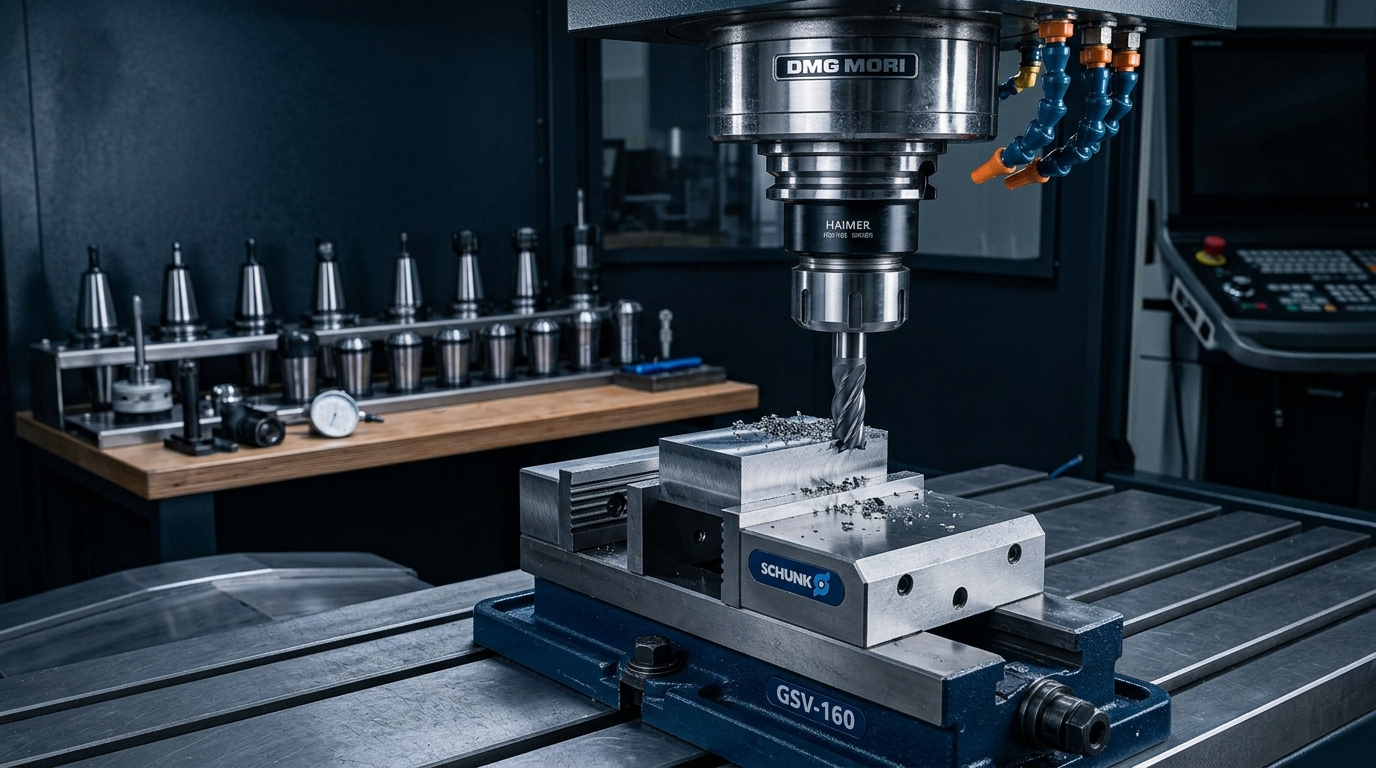
1. A Máquina-Ferramenta CNC
Seja um torno CNC de 2 eixos, um centro de usinagem vertical de 3 eixos ou uma máquina multieixos (5 eixos contínuos), a máquina é quem fornece o movimento cinemático, a potência do motor e o torque no cabeçote (spindle).
- Potência (kW): Determina quanto material a máquina consegue remover por minuto sem perder rotação.
- Torque (Nm): É a força de giro disponível, crucial em baixas rotações para abrir roscas pesadas ou furar com brocas de grande diâmetro.
- Rigidez Estrutural: O barramento de ferro fundido ou base de granito sintético que absorve as vibrações mecânicas geradas pelo corte.
2. A Ferramenta de Corte e o Porta-Ferramentas
A ferramenta é a lâmina ativa que penetra no metal e cisalha o cavaco. Ela divide-se em:
- Substrato (o núcleo): Aço Rápido (HSS) para aplicações convencionais de baixo custo; Metal Duro (carboneto de tungstênio sinterizado com cobalto) para alta produtividade em CNC; e supermateriais como Cerâmica, PCBN e PCD (diamante).
- Revestimento (a blindagem): Camadas microscópicas (como nitreto de titânio alumínio - AlTiN) aplicadas na ferramenta para suportar temperaturas superiores a 900 graus Celsius e reduzir o atrito.
- Porta-Ferramentas (a interface): Cones como BT40, HSK ou suportes de torneamento. Mandris térmicos (shrink-fit) ou hidráulicos mantêm o batimento radial (runout) em menos de 0,003 mm, evitando que a ferramenta gire fora de centro.
3. A Fixação da Peça e o Princípio 3-2-1
Um erro clássico do estudante é acreditar que uma morsa manual qualquer basta para segurar a peça. Se a fixação ceder alguns centésimos de milímetro sob o esforço de corte, a peça sairá fora de tolerância ou será arremessada contra a carenagem.
A fixação correta baseia-se no Princípio Isostático 3-2-1 para eliminar sistematicamente os 6 graus de liberdade (3 translações e 3 rotações) que qualquer sólido possui no espaço:
- 3 pontos no plano primário de apoio (eliminam 3 graus: 1 translação perpendicular e 2 rotações);
- 2 pontos no plano secundário de alinhamento (eliminam 2 graus: 1 translação lateral e 1 rotação);
- 1 ponto no plano terciário de topo/batente (elimina o último grau: 1 translação longitudinal).
As garras e grampos de aperto devem pressionar a peça sempre contra esses apoios sólidos, nunca no meio de vazios que causem flexão elástica.
A Regra de Ouro do Balanço ($L/D$) e Rigidez
A haste de uma broca ou fresa que se projeta para fora do mandril atua como uma viga em balanço. Pela física da elasticidade, se você dobrar o comprimento em balanço da ferramenta, sua deflexão elástica aumenta em 8 vezes ($2^3 = 8$). Além disso, o diâmetro é ainda mais decisivo: a rigidez depende de $d^4$. Reduzir o diâmetro da haste pela metade multiplica a flexão por 16 vezes ($2^4 = 16$)! Por isso, mantenha sempre o balanço no menor comprimento possível e a haste no maior diâmetro viável.
Pilar 3: O Processo de Usinagem (Como vou cortar)
Com o material na mesa e a ferramenta montada com máxima rigidez, entramos no terceiro pilar: a dinâmica do corte. É aqui que traduzimos as propriedades dos materiais em grandezas operacionais que serão programadas no comando CNC.
A usinagem por corte não esmaga o metal; ela provoca um cisalhamento atômico concentrado, fazendo com que o metal escoe plasticamente na forma de cavaco.
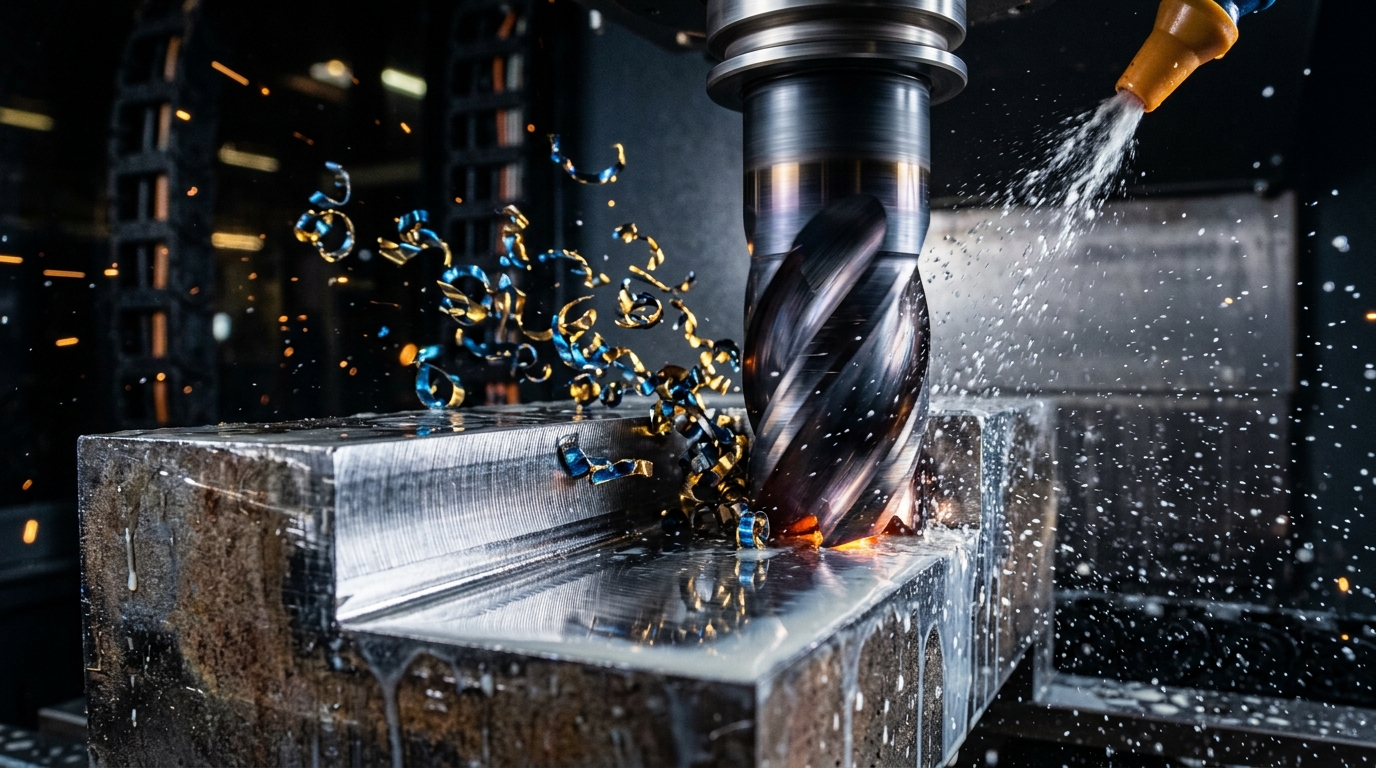
As 4 Variáveis Essenciais de Corte
-
Velocidade de Corte ($Vc$, em m/min): É a velocidade linear com que a aresta de corte passa pela superfície da peça. Quem determina o $Vc$ ideal é o fabricante da ferramenta em função do material da peça (Pilar 1). Aço 1020 com metal duro pode usar $Vc = 250\text{ m/min}$; Inconel 718 raramente ultrapassa $Vc = 50\text{ m/min}$.
-
Rotação do Fuso ($n$, em RPM): O comando da máquina não entende metros por minuto diretamente; ele precisa de rotações por minuto. A conversão é feita pela fórmula clássica: $$n = \frac{Vc \times 1000}{\pi \times D_c}$$ Onde $D_c$ é o diâmetro da ferramenta (ou da peça, no caso do torno). Observe a relação: ferramentas finas exigem altíssima rotação; ferramentas de grande diâmetro exigem rotação baixa para manter o mesmo $Vc$.
-
Avanço por Dente ou por Volta ($f_z$ ou $f_n$): No fresamento, $f_z$ (mm/dente) é a espessura de material que cada corte individual da fresa fatia. Multiplicado pela rotação e pelo número de dentes ($z$), ele gera a velocidade de avanço da mesa: $$V_f = n \times f_z \times z \quad [\text{mm/min}]$$ No torneamento, utiliza-se o avanço por volta ($f_n$ em mm/volta).
-
Profundidade Axial ($a_p$) e Contato Radial ($a_e$): Representam o volume de penetração da ferramenta no bloco. O $a_p$ é o quanto a ferramenta aprofunda no eixo Z; o $a_e$ é a largura de corte no plano lateral.
Estratégia de Produção: Desbaste versus Acabamento
- Desbaste: O objetivo exclusivo é remover o maior volume de metal no menor tempo possível, maximizando a Taxa de Remoção de Material ($Q$): $$Q = \frac{a_p \times a_e \times V_f}{1000} \quad [\text{cm}^3/\text{min}]$$ Usa-se avanço robusto, cortes profundos e ferramentas com geometrias reforçadas, deixando um sobremetal uniforme de 0,3 a 0,5 mm para a etapa posterior.
- Acabamento: O foco muda 180 graus. O objetivo é a exatidão dimensional e a qualidade visual da superfície. Utilizam-se avanços mais baixos, rotação estável e profundidades axiais pequenas e uniformes.
Atenção à Espessura Mínima de Cavaco: Toda aresta de corte possui um micro-raio de arredondamento de gume. Se o avanço por dente ($f_z$) for regulado excessivamente baixo — menor do que esse micro-raio —, a aresta não penetra no metal para cisalhar; ela apenas sofre esmagamento plástico e atrito violento (rubbing/plowing), gerando calor extremo, encruamento na peça e desgaste prematuro da ferramenta.
Para Onde Vai o Calor? (A Regra dos 80%)
Durante o corte térmico em alta velocidade, as temperaturas na ponta da ferramenta podem superar 800 graus Celsius. Em uma usinagem bem regulada:
- 75% a 85% do calor deve sair voando junto com a massa do cavaco;
- 10% a 15% é absorvido pela ferramenta de corte;
- Apenas 5% a 10% atinge a peça acabada.
Se você observar a peça ficando excessivamente quente e os cavacos saindo sem coloração adequada, o processo está incorreto: a ferramenta está friccionando em vez de cisalhar.
Pilar 4: Controle e Resultado (Como vou verificar)
Você programou o processo com parâmetros perfeitos, o fuso girou suavemente e a peça foi usinada sem ruídos estranhos. O operador desliga a refrigeração e retira a peça da morsa. Ela está brilhante e visualmente impecável.
A pergunta de ouro do quarto pilar é: Ela atende rigorosamente ao projeto de engenharia?
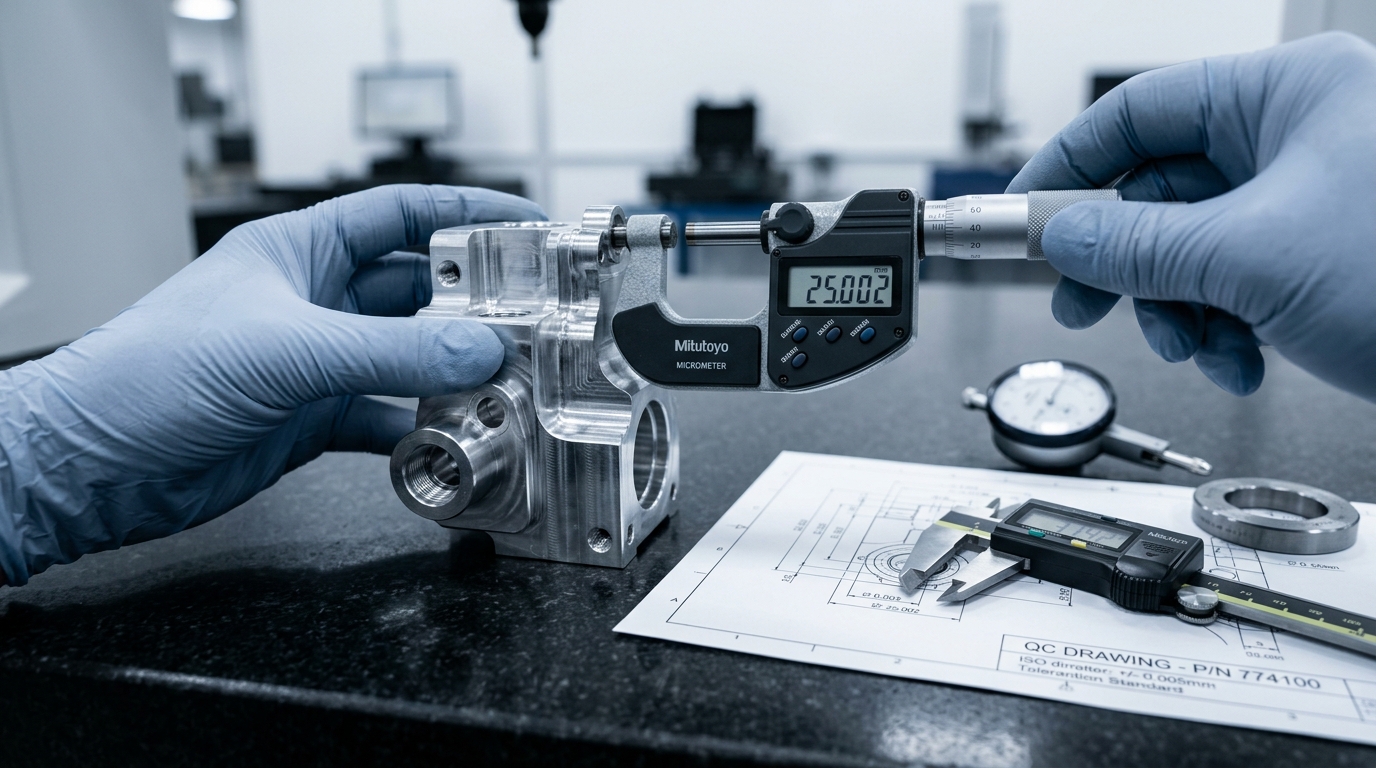
Na indústria moderna, “parecer boa” não tem valor técnico. Uma peça mecânica que esteja dois centésimos de milímetro maior que o tolerado pode travar uma turbina de avião ou impedir o funcionamento de um motor automotivo. O quarto pilar fecha o ciclo da usinagem, auditando o resultado físico contra o modelo digital.
1. Origem e Zero-Peça (G54 a G59)
Tudo começa na referência espacial. A máquina CNC possui o seu zero-máquina de fábrica, mas a peça tem seu próprio referencial geométrico (o “zero-peça”), alinhado com o desenho técnico. A calibração precisa das origens de trabalho (G54, G55, etc.) e o correto corretor de comprimento e raio de ferramenta no comando garantem que cada cota comece exatamente onde foi projetada.
2. Tolerâncias Dimensionais e Ajustes (Norma ISO 286)
Nenhum processo no mundo físico produz uma peça com exatos 50,000 mm. Por isso, a engenharia estabelece tolerâncias dimensionais:
- Um eixo pode ser cotado como $50_{-0{,}02}^{-0{,}01}\text{ mm}$. Ele só é considerado aprovado se medir entre 49,980 mm e 49,990 mm.
- O sistema de tolerâncias ISO utiliza letras e números para indicar folgas e interferências (como o clássico ajuste deslizante de precisão H7/g6).
3. Tolerâncias Geométricas (GD&T — Norma ISO 1101)
Uma peça pode ter o diâmetro perfeito, mas estar torta ou ovalada. O toleranciamento geométrico controla:
- Forma: Planicidade, retilineidade, circularidade e cilindricidade.
- Orientação: Paralelismo e perpendicularidade entre faces.
- Localização: A posição verdadeira do centro de um furo em relação às faces de referência.
4. Rugosidade Superficial (Norma ISO 21920 / ISO 4287)
A rugosidade é a textura microscópica deixada pela ponta da ferramenta na superfície usinada, medida por um instrumento eletrônico chamado rugosímetro.
- Ra ($\mu\text{m}$): Média aritmética das alturas dos picos e vales microscópicos.
- Quanto menor o avanço ($f$) e maior o raio da ponta do inserto ($r_\varepsilon$), mais lisa e espelhada será a superfície: $$Ra \propto \frac{f^2}{r_\varepsilon}$$
5. Inspeção em Chão de Fábrica e Malha Fechada
O operador profissional inspeciona a primeira peça usinada (primeira peça aprovada) utilizando paquímetros digitais, micrômetros externos, súbitos para furos internos e calibradores passa/não-passa. Em máquinas CNC avançadas, sondas de medição por contato (touch probes) realizam essa verificação automaticamente dentro da própria máquina antes de retirar a peça da fixação.
Conclusão: O Mapa Mental do Profissional de Sucesso
Quando um operador inexperiente enfrenta um problema na oficina — como uma ferramenta que se desgasta rápido demais, uma vibração estridente (chatter) ou uma medida que insiste em sair fora de cota —, sua reação costuma ser culpar a máquina ou trocar parâmetros aleatoriamente no painel.
O operador e o programador de elite agem de forma diametralmente oposta. Eles recorrem imediatamente ao Checklist Mental dos 4 Pilares:
- Investigam o Material: O lote de aço veio com dureza acima do especificado? Está ocorrendo encruamento?
- Avaliam o Sistema e Recursos: O balanço da ferramenta ($L/D$) está muito longo? A fixação na morsa está rígida? O cone do fuso está limpo e sem folga?
- Auditam o Processo: O $Vc$ está compatível com a pastilha? O calor está sendo evacuado pelo cavaco ou ficando na peça? O avanço por dente é suficiente para cortar em vez de esfregar?
- Verificam o Controle: O zero-peça foi aferido com o calibrador correto? A ferramenta sofreu desgaste que exige compensação de corretor no CNC?
A usinagem mecânica é uma das atividades de engenharia mais belas e gratificantes do mundo produtivo: ela transforma blocos brutos de metal maciço nas máquinas, veículos e tecnologias que movimentam a civilização humana.
Este artigo é a fundação — o tronco central da sua árvore de conhecimento. A partir dele, você poderá mergulhar em cada um dos ramos específicos disponíveis nos guias técnicos, tabelas e calculadoras do portal Mestre CNC.
Perguntas Frequentes de Estudantes (FAQ)
1. Se a ferramenta estiver vibrando severamente (chatter), qual parâmetro devo mexer primeiro?
Resposta: O primeiro passo prático é verificar a rigidez mecânica (Pilar 2): encurte o balanço da ferramenta no mandril o máximo possível. Se a ferramenta já estiver no balanço mínimo, atue no processo (Pilar 3): reduza a profundidade de corte axial ($a_p$) em 20% a 30% ou faça pequenas alterações na rotação do fuso (subindo ou descendo 10% a 15%) para desarmar a ressonância harmônica da máquina.
2. Por que não posso simplesmente usar a rotação máxima da máquina para produzir mais rápido?
Resposta: Porque a rotação ($n$) está atrelada à Velocidade de Corte ($Vc$), e o $Vc$ governa diretamente a temperatura na aresta de corte. De acordo com a lei de Taylor, aumentar a velocidade de corte acima do limite recomendado pelo fabricante faz a temperatura ultrapassar os limites do metal duro, provocando crateramento instantâneo e queima prematura da ferramenta em questão de minutos.
3. O que é mais crítico para a vida útil da ferramenta: a velocidade de corte (Vc) ou o avanço (fz)?
Resposta: A velocidade de corte ($Vc$) é ordens de grandeza mais agressiva para a durabilidade da ferramenta do que o avanço. Um aumento de 20% no $Vc$ pode reduzir a vida útil da pastilha em até 50% devido ao choque térmico. Já o aumento do avanço eleva o esforço mecânico, mas ajuda a expulsar o calor junto com o cavaco. Por isso, para ganhar produtividade com segurança, priorize aumentar o avanço e a profundidade de corte antes de elevar o $Vc$.